塑料封口胶卷全解析:从材质选型到采购落地的实用指南
在包装耗材的日常采购清单里,塑料封口胶卷往往不是最显眼的那一项,却直接决定了封口工序的顺畅程度和成品袋的密封可靠性。无论是食品厂的连卷袋封切、化肥农药企业的重包装封口,还是商超生鲜区的广告袋扎口,胶卷的克重、初粘力、耐温性稍有偏差,产线上就会出现断卷、脱胶、残胶等一连串问题。本文从材料结构、工艺参数、应用场景和采购要点几个维度,把塑料封口胶卷这件事讲透,供包装采购和技术人员参考。
塑料封口胶卷是什么:结构、分类与常见规格
塑料封口胶卷本质上是以塑料薄膜为基材、单面或双面涂布压敏胶粘剂后分切成卷的封口材料。它与普通封箱胶带的区别在于:基材更薄、更柔韧,胶层配方针对低表面能材料(如PE、PP)做了优化,且多以窄幅连卷形式供货,适配自动封口机、扎口机和手工封口器。
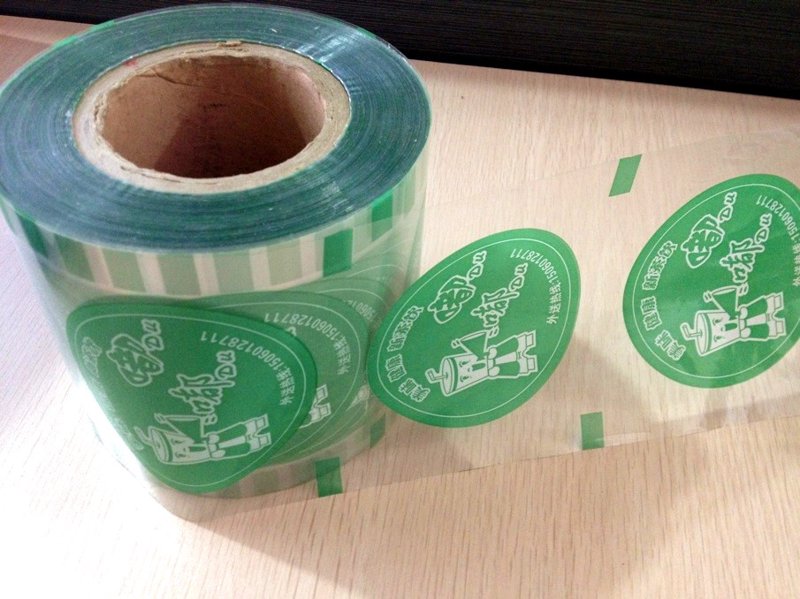
按基材划分,市面常见的塑料封口胶卷主要有几类:
- PE基材胶卷:柔韧性好、延伸率高,适合不规则袋口的缠绕封口,价格相对亲民,是连卷袋封口的常用选择。
- PP基材胶卷:挺度较好、透明度高,印刷适性强,常用于需要呈现品牌标识的广告袋封口。
- PET基材胶卷:耐温性和抗拉强度突出,适合蒸煮袋、真空袋等对封口强度要求较高的场景。
- 复合基材胶卷:如PET/PE、BOPP/PE复合结构,兼顾挺度与柔韧,多用于复合包装袋的封口配套。
规格方面,宽度常见20mm至100mm区间,厚度多在30μm至80μm之间,长度按米数或按卷重计量。采购时应把宽度公差、卷芯内径、每卷接头数量一并写入技术要求,避免到货后与设备不匹配。
胶层配方与粘接机理:为什么有的胶卷“粘不住”
塑料封口胶卷的粘接效果,取决于胶粘剂对基材表面的润湿与锚固。PE、PP属于低表面能材料,表面张力通常在30mN/m上下,普通橡胶型胶粘剂难以形成有效浸润,容易出现“贴上就翘边”的现象。针对这类材料,胶层配方一般会做两类调整:一是引入增粘树脂提高初粘力,二是采用丙烯酸酯类压敏胶提升对低表面能基材的适配性。
实际使用中,影响封口效果的还有三个工艺变量:
- 涂胶量:涂胶量不足则初粘力偏低,过量则易溢胶、残胶,一般控制在合理区间并保持批次稳定。
- 压合压力与时间:手工封口常因压合不到位导致假粘,自动封口机则需匹配压轮硬度和线速度。
- 环境温湿度:低温环境下压敏胶变硬、初粘下降,冬季车间温度低于10℃时,建议对胶卷做适当回温或选用低温型配方。
此外,被粘表面的清洁度同样关键。袋口若残留粉尘、油污或脱模剂,再好的胶卷也难以形成稳定粘接。食品粉料、化肥颗粒等场景尤其要注意袋口除粉工序。
主要应用场景:从食品真空袋到化肥农药包装
塑料封口胶卷的应用面很宽,不同行业对胶卷的性能侧重差异明显。
食品与粮食加工领域:大米真空袋、食品真空包装袋、蒸煮袋在封口后往往还要经历抽真空、高温杀菌等工序,胶卷需具备一定的耐温性和耐压性,避免杀菌过程中封口开裂。连卷袋、自封袋的配套封口则更看重初粘力和解卷顺畅度。
农资领域:化肥农药包装袋多为重包装,袋体厚、袋口硬,封口胶卷需要更高的抗拉强度和持粘力,防止运输堆码过程中封口崩开。此类场景还应注意胶卷与袋体印刷面的兼容性,避免胶层与油墨发生反应。
商超与广告袋领域:广告袋批发、牛皮纸拉链袋、复合包装袋定制等业务中,封口胶卷既是功能耗材,也承担一定的展示作用,透明度和印刷效果会被纳入考量。
日化与工业品领域:塑料制品、五金紧固件、涂料等产品的内包装封口,对胶卷的耐化学性有一定要求,需根据内容物特性选择胶系。
采购塑料封口胶卷的六个实操要点
包装耗材采购看似简单,实际踩坑的地方不少。结合行业常见问题,整理以下要点供参考:
- 先试样再批量:不同批次的袋体材料、印刷工艺都可能影响粘接效果,批量下单前应做小批量上机试样,记录封口牢度和断卷率。
- 明确基材与胶系:合同中写清基材材质、厚度、胶系类型,避免供应商以次充好。
- 关注卷长与接头:按实际消耗核算卷长,接头过多会拉低产线效率,建议约定每卷接头上限。
- 核对卷芯规格:自动封口机对卷芯内径有明确要求,规格不符会导致装不上机。
- 考察供应商的检测能力:具备初粘力、持粘力、剥离强度检测手段的厂家,批次稳定性更有保障。
- 留意储存条件:胶卷应存放在阴凉干燥处,避免阳光直射和高温,库存周期不宜过长,防止胶层老化。
对于同时采购复合包装袋定制、蒸煮袋、自封袋定做等多类产品的企业,建议优先选择能提供配套封口方案的供应商,减少多头对接带来的兼容性问题。安徽包装厂在塑料软包装与封口耗材的配套供应上已形成较完整的产业链,区域内采购在交期响应和物流成本上具备一定优势。
常见问题与使用维护建议
胶卷解卷时出现撕裂或胶层转移,多与储存温度偏高或胶层涂布不均有关,可检查库存环境和供应商批次记录。
封口后短时间内翘边,通常指向初粘力不足或压合压力不够,建议调整封口机压轮压力,并确认胶卷型号是否匹配袋体材料。
残胶污染袋口或内容物,需排查涂胶量是否超标,以及胶系与袋体表面处理方式是否兼容。
日常维护上,建议建立胶卷使用台账,记录批次、上机时间、断卷次数和封口不良率,积累一段时间后即可形成适合自身产线的选型依据。设备方面,定期清洁封口机压轮和切刀,避免积胶影响封口质量。
结语
塑料封口胶卷是包装工序中容易被忽视却影响深远的一环。从基材选择、胶系匹配到上机参数调整,每个环节都需要与自身产品和设备实际情况相结合。把选型标准前置、把试样验证做足、把使用数据沉淀下来,封口这道工序才能真正稳定可控。对于正在寻找封口耗材配套方案的企业而言,选择具备检测能力和配套供货经验的包装厂合作,往往比单纯比价更能降低综合使用成本。